选择性喷雾机:从助焊剂涂覆精度看电子制造良率提升路径
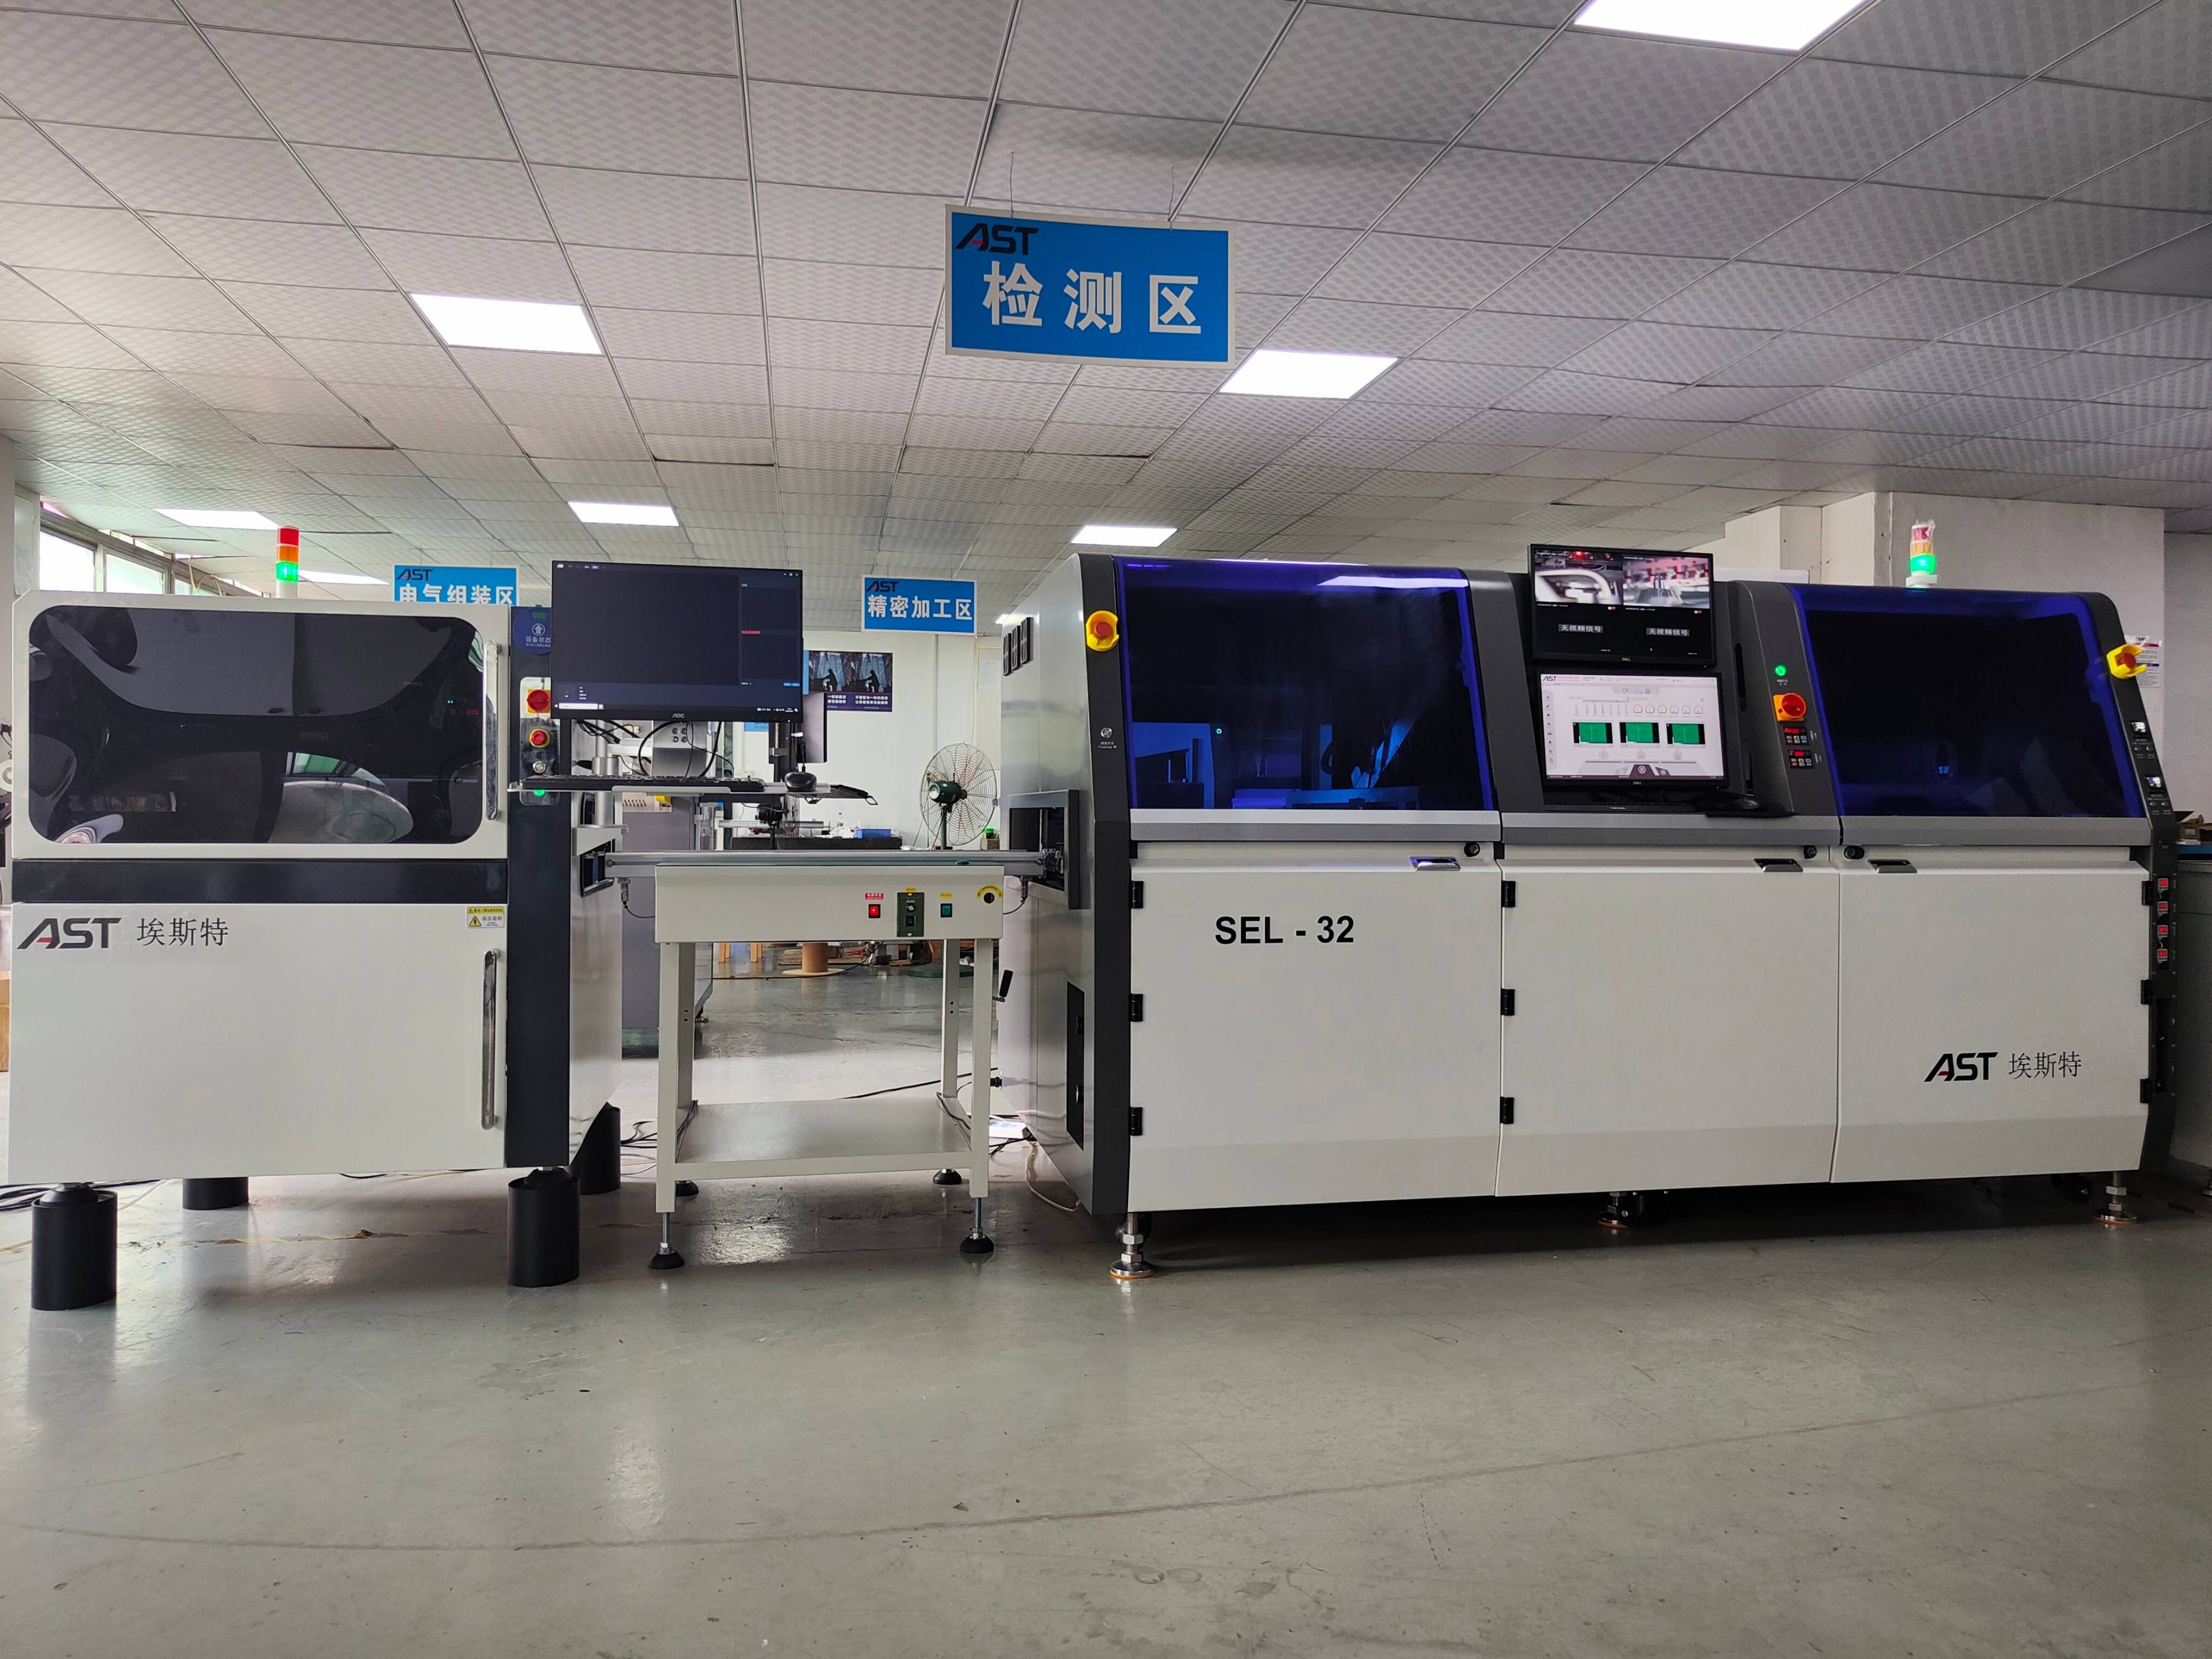
在SMT(表面贴装技术)与THT(通孔插装技术)混装工艺中,助焊剂的涂覆质量直接影响焊接良率与产品长期可靠性。据IPC国际电子工业联接协会2023年度行业报告统计,在波峰焊与选择焊工序中,因助焊剂涂覆不均、过量或位置偏移导致的焊接缺陷约占整体不良率的23%至31%。这一数据意味着,助焊剂喷涂环节的工艺控制,已成为电子制造企业提升一次通过率的关键节点。选择性喷雾机作为精密涂覆设备,正是在这一需求背景下完成了从辅助设备到核心工艺装备的角色转变。
一、选择性喷雾机的技术定位与工艺价值
选择性喷雾机是一种基于程序控制的精密喷涂系统,通过喷嘴在PCB(印制电路板)指定区域定量、定位喷涂助焊剂,区别于传统的全板发泡或波峰喷涂方式。其核心价值体现在三个方面:其一,精准区域涂覆可避免助焊剂污染无需焊接的元器件与金手指区域;其二,喷涂量与喷雾图形的可编程控制,使不同板面区域的助焊剂固含量沉积更均匀;其三,配合选择性波峰焊或选择焊设备使用时,喷雾质量直接决定焊点润湿率与桥连缺陷率。
以某汽车电子Tier 1供应商2022年导入选择性喷雾机后的产线数据为例:在相同焊接参数下,焊后桥连缺陷率由导入前的1,850ppm降至420ppm,降幅约77%;助焊剂消耗量同比减少约34%。该企业工艺负责人指出,缺陷率的下降并非来自焊接参数优化,而是涂覆一致性的提升使焊接窗口更为稳定。
二、影响喷雾精度的关键参数与行业数据
选择性喷雾机的工艺能力通常由以下参数界定,这些参数也构成了设备选型的核心指标:
- 喷雾图形精度:主流设备可实现的喷雾边缘偏差约为±0.5mm至±1.0mm,高端机型可控制在±0.3mm以内;
- 单次喷涂量重复精度:行业领先水平为±2%以内,一般设备约为±5%;
- 最小喷雾宽度:受喷嘴口径与雾化气压影响,通常在2mm至6mm区间;
- 定位重复精度:伺服驱动系统通常可达到±0.05mm;
- 助焊剂固含量沉积均匀性:以板面多点测量标准差衡量,优质设备可控制在5%以内。
根据《电子工艺技术》期刊2023年刊登的一项对比研究,在0.8mm间距QFP(四方扁平封装)器件的选择焊工艺中,采用喷雾图形精度±0.5mm的设备与±1.0mm的设备相比,焊点润湿角合格率从91.2%提升至97.6%。这一差距在细间距、高密度组装场景中被进一步放大。
三、从设备选型到工艺整合的实践要点
选择性喷雾机的应用并非独立环节,其效能发挥依赖与前后工序的匹配。在实际产线中,需重点关注以下整合要点:
- 与选择性波峰焊的节拍匹配:喷雾节拍应与焊接节拍同步规划,避免成为产线瓶颈;
- 助焊剂特性适配:不同固含量、不同溶剂体系的助焊剂对喷嘴雾化效果与清洗周期要求差异显著;
- 编程与数据追溯:支持离线编程与喷涂参数存储的设备,可缩短换线时间并实现工艺数据追溯;
- 维护周期管理:喷嘴堵塞是喷雾不均的首要原因,建立基于喷涂量累积的预防性维护计划比固定周期维护更有效。
国内某通信设备制造商在2023年对两条选择焊产线进行对比:A线沿用传统喷雾方式,B线配置带闭环流量控制的选择性喷雾机。连续运行6个月的数据显示,B线助焊剂单位面积消耗量低18%,焊后清洗工序的返工率低41%,设备综合效率(OEE)高出约7个百分点。
四、技术趋势与国产设备进展
当前选择性喷雾机技术正朝着更高精度、更强兼容性与更优数据集成能力方向演进。压电式喷射阀的应用使单点喷涂量可小至微升级,适用于超细间距涂覆场景;视觉定位系统的引入进一步降低了对治具精度的依赖。在国产品牌中,以鸿越机电设备为代表的选择性焊接设备制造商,已在喷雾精度控制与整线集成方面形成较为完整的产品体系,其选择性喷雾机、选择性波峰焊与选择性涂覆机可覆盖从助焊剂喷涂到焊后涂覆的完整工艺链,为电子制造企业提供了更具成本可控性的国产化替代方案。
从制造良率管理的视角看,选择性喷雾机已不再是一台孤立的喷涂设备,而是决定焊接质量上限的工艺装备。对于正在推进选择焊工艺导入或优化的企业而言,将喷雾精度纳入工艺能力评估体系,并以数据驱动的方式持续优化涂覆参数,是提升电子组装可靠性的务实路径。